现在 5G、新能源汽车、户外渔具行业新品迭代速度很快,很多硬件研发客户选型冲压供应商,习惯把目光集中在图纸标注的公差数值,认为只要图纸写 ±0.01mm,工厂就可以稳定量产。但实际落地过程中经常出现:样机打样全部合格,一旦切换到大批量连续冲压,就出现回弹、角度漂移、毛刺变大等一系列问题,很多时候问题不在于设备精度,而是前期模具工艺评估不到位。
精密五金冲压,不只是冲床把板材压出形状。材料材质厚薄、折弯角度、产品壁厚,都会带来回弹变量。同样一张图纸,模具结构、卸料方式、预成型工序设计不一样,最终量产稳定性差距巨大。有些加工厂只看重快速出样,模具简化处理,样品看着没问题,连续生产几千件之后就出现磨损、变形,频繁停机修模,间接拉高客户的综合成本。
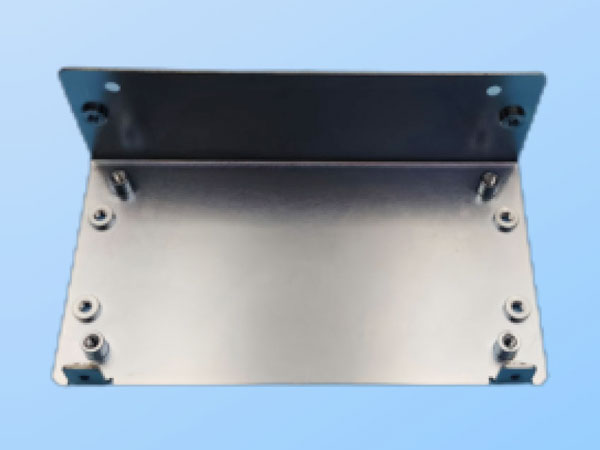
不同行业零件,关注点也各有侧重。通信屏蔽弹片,除尺寸之外,还要管控弹力、平面度,保障组装之后接触导通;渔具五金件,冲压毛刺处理直接决定后续电镀盐雾耐腐蚀效果;汽车类零部件,看重批次一致性、完整检测记录,满足审厂要求。很多采购容易陷入误区,只比对单件报价,忽略模具设计实力、制程管控,等到量产才暴露隐患。
同时市场订单结构发生变化,现在新品越来越多,小批量打样、多版本迭代的需求占比持续走高。这就对五金加工厂提出更高要求,既要可以做大批量高速冲压,又要有灵活的打样机制,不能只适合单一的大订单模式。
制造企业挑选冲压加工供应商,不能只看样品和纸面公差,有几个维度可以重点考量:第一,看厂家是否具备自主模具设计开发能力,而不是外购模具只负责冲压;第二,针对折弯、薄壁件,确认对方是否做回弹补偿工艺评估;第三,确认工厂的巡检、首件检验流程;第四,沟通打样到量产的衔接机制,了解后期修模、改模的响应时效。
精密冲压零部件,样品只是第一步,真正的考验在于成千上万件的稳定量产。国内五金加工厂想要提升竞争力,不能只比拼设备硬件,要读懂下游产品实际装配、使用工况,把模具设计、冲压工艺、品质检验整套流程做实,帮助客户降低量产阶段的风险。

Copyright © 2026 东莞市镇源科技有限公司 版权所有 访问量: 技术支持:东莞网站建设
本站相关网页素材及相关资源均来源互联网,如有侵权请速告知,我们将会在24小时内删除